方矩管作为钢结构、机械制造和建筑装饰领域的基础材料,其焊接质量直接决定了构件的承载能力和使用寿命。在实际生产与现场施工中,焊管焊缝开裂、气孔、未熔合等问题屡见不鲜,尤其当方管、矩管用于承重结构或室外环境时,缺陷带来的安全隐患不容忽视。本文结合一线加工经验,对方矩管焊接常见缺陷的成因与质控要点做系统梳理。
一、方矩管焊接中高频出现的三类缺陷
从材质角度看,热镀锌方管和镀锌带方管的焊接难度普遍高于黑管,锌层在电弧高温下蒸发产生的锌蒸气极易导致气孔,这是镀锌方管焊缝致密性差的主因。具体来看,常见缺陷集中在以下方面:
- 气孔与夹渣:镀锌层未彻底清除、焊材受潮或保护气体纯度不足,都会在焊缝内部形成气孔;多层焊时层间清渣不彻底则引发夹渣。
- 未熔合与咬边:焊接电流偏低、焊接速度过快,或坡口角度设计不合理,导致母材与填充金属之间未形成有效冶金结合。
- 热裂纹与角变形:方矩管壁厚较薄时热输入控制不当,焊缝收弧处易产生弧坑裂纹;薄壁矩管对称焊接顺序错误则引起角变形超差。
值得注意的细节是,镀锌圆管与角钢、镀锌角钢组焊时,异种厚度接头处的热分布不均会加剧应力集中,这类混合构件的焊接工艺参数需要单独制定,不能套用单一管材的焊接规范。
二、从工艺参数到现场执行的质量控制要点
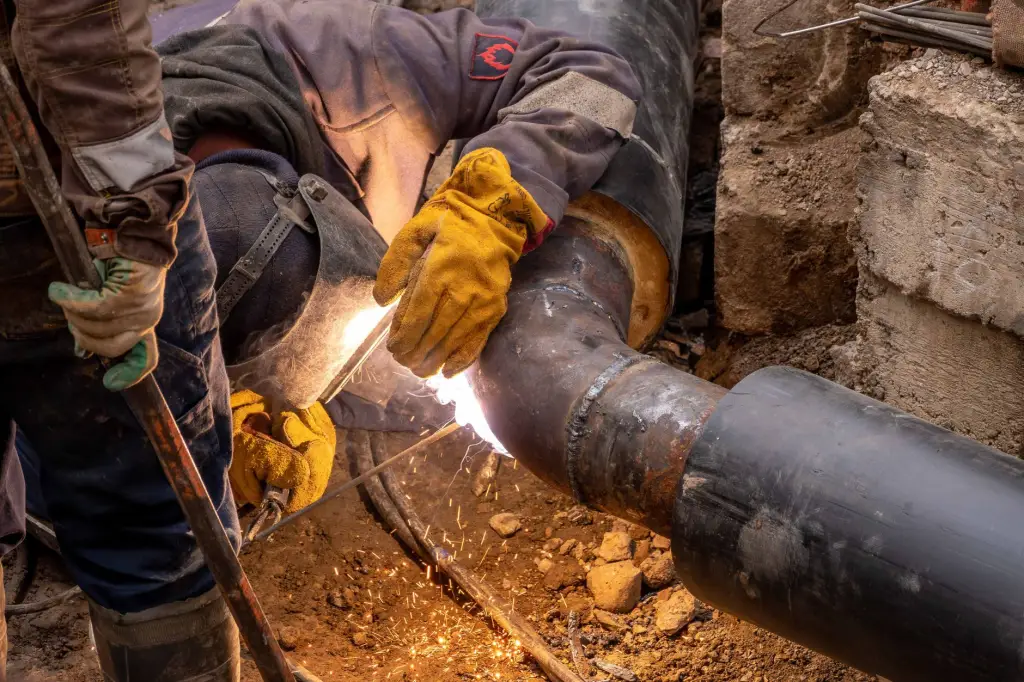
控制方矩管焊接质量,核心在于“坡口处理—参数匹配—层间管理”三个环节的闭环。坡口加工后应打磨至金属光泽,镀锌件坡口两侧30mm范围内锌层必须彻底去除,这是减少气孔最直接有效的手段。焊接参数方面,薄壁方管(壁厚≤3mm)建议采用小电流、快焊速配合脉冲氩弧焊,热输入控制在8kJ/cm以下;壁厚4mm以上的矩管可选用CO₂气体保护焊,但需保证干伸长度稳定在10~15mm。
实践层面的执行细节往往决定成败:
- 焊前预热:环境温度低于5℃时,对壁厚大于6mm的方矩管接头预热至80~120℃,防止冷裂纹。
- 对称施焊:矩形截面构件采用对角交替焊接顺序,减小扭曲变形。
- 焊后检验:承重构件焊缝按二级焊缝标准进行外观与超声波抽检,镀锌方管焊后还需补涂富锌底漆修复锌层损伤。
需要提醒的是,焊管母材本身的焊缝质量也影响后续加工——采购方管、矩管时应核查原管焊缝的探伤报告,避免母材缺陷在二次焊接中扩展。
三、应用趋势与选材建议
随着装配式钢结构和光伏支架市场放量,方矩管的焊接需求正从手工焊向半自动化和机器人焊接过渡,这对管材的壁厚公差和端面垂直度提出了更高要求。选材环节,室外或潮湿环境优先选用热镀锌方管,其锌层附着量不低于275g/m²,耐蚀寿命明显优于镀锌带方管;对尺寸精度敏感的机械框架,则宜选用冷弯成型后正火处理的方管产品。
石家庄彦发金属材料销售有限公司长期供应方管、矩管、热镀锌方管、镀锌带方管、镀锌圆管、角钢及镀锌角钢等型材,可依据客户焊接工艺需求提供壁厚公差与材质匹配建议,帮助下游加工企业从源头降低焊接缺陷率。
关键词:方管,矩管,方矩管,热镀锌方管,镀锌带方管,镀锌方管,焊管,镀锌圆管,角钢,镀锌角钢